Makaleler
Geniş çaplı aşındırıcı kesme diskleri
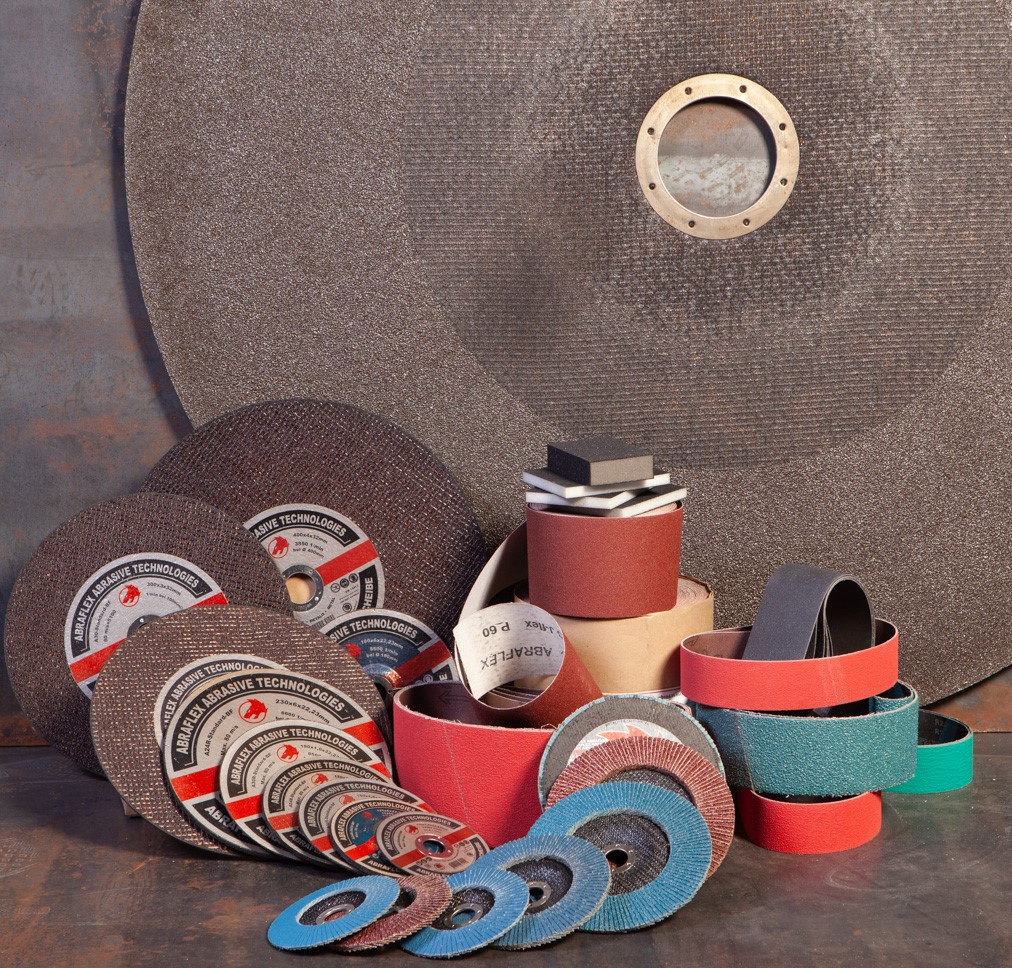
Aşındırıcı disklerle kesme, en çok yönlü yöntemdir. Aşındırıcı kesme diskleri, dökme ve haddelenmiş çelik, demir dışı alaşımlar, özel nikel ve titanyum bazlı alaşımlar ve kesilmesi zor diğer malzemeler de dahil olmak üzere her türlü çeliği kolayca keser. Çelik üretimi, dövme ve haddeleme endüstrilerinde, sabit makinelerde büyük çaplı disklerle (500 mm'den 1800 mm'ye kadar) aşındırıcı kesme yaygın olarak kullanılmaktadır.Kesme diskleri esas olarak dört bileşenden oluşur:
- Aşındırıcı malzeme. Tipik olarak, bu erimiş alümina, zirkonyum oksit veya silisyum karbür veya bunların karışımları olabilir. Aşındırıcı malzemenin seçimi, işlenen malzemeye bağlıdır. Örneğin, çelik işlenirken genellikle erimiş alümina kullanılırken, paslanmaz çelik, işlenmesi zor malzemeler ve yüksek mukavemet ve tokluk özelliklerine sahip malzemeler işlenirken zirkonyum oksit veya erimiş alümina ve silisyum karbür karışımı kullanılır. Silisyum karbür, düşük mukavemetli malzemelerin işlenmesi için en uygunudur.
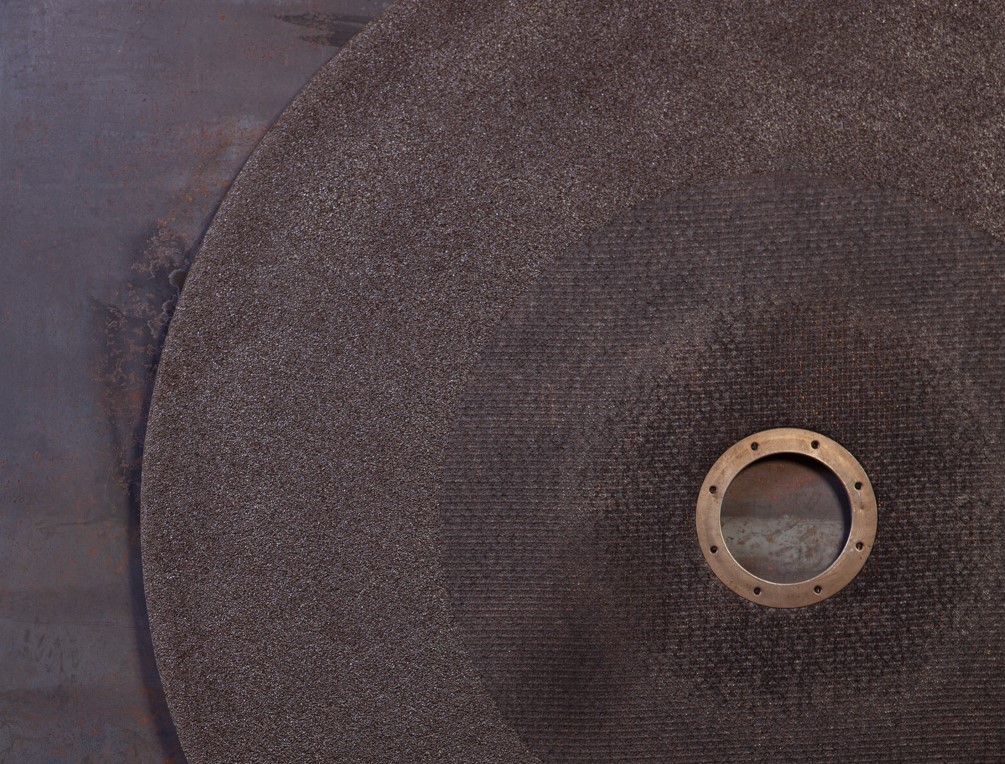
- Bağlayıcı madde. Aşındırıcı taneleri tekerlek içinde bir arada tutar. En yaygın türü bakalit reçinesidir. Takviye malzemesi. Stabilite, güvenlik ve rijitlik sağlar. Takviye katmanlarının sayısı doğrudan kesme tekerleğinin çapına ve yüksekliğine bağlıdır. Flanş takviyesi, takviye katmanlarının yoğunluğunun daha yüksek olduğu montaj deliğinin yakınında bulunur. Tekerleğin bu kısmı kesme işlemine dahil değildir ve tekerleğin rijitliğini ve yanal stabilitesini önemli ölçüde artırmak için tasarlanmıştır. Aktif katkı maddeleri, dayanıklılık, verimlilik ve kesme kalitesi arasında istenen dengeyi elde etmek için tekerleğin özelliklerini ayarlamanıza olanak tanır.
Sabit kesim için kullanılan kesme diskleri şekil bakımından da farklılık gösterebilir:
- Konik. Tekerleğin kalınlığı çevreden merkeze doğru azalır. Genellikle, bu tip tekerleğin boyutunu belirtirken, yükseklikle birlikte iki sayı kullanılır. Birincisi tekerleğin çevredeki yüksekliğini, ikincisi ise montaj deliğindeki yüksekliğini gösterir. Bu tekerlek şeklinin avantajı, özellikle derin kesimler yaparken önemli olan, kesim sırasında yan yüzeylerdeki sürtünmenin azalmasıdır. Genellikle, tüm büyük çaplı tekerlekler koniktir.
- Düz tekerlek şekli. Evrensel bir tekerlek şekli. Çelik endüstrisi ve çelik konstrüksiyon alanındaki çoğu uygulama için uygundur.
- Oyuklu kesme diski (diskin merkezi girintilidir). T27 disk şekline benzer. Bu disk şeklindeki sıkıştırma flanşı ve somunu, diskin uç yüzeyinden dışarı çıkmaz. Bu şekil, özellikle dökümhanelerde yolluk ve yükselticilerin kesilmesi için kullanışlıdır.
Kesme tekerleğinin şekli ve çapı seçimi, seçilen kesme yöntemine de bağlı olacaktır. Kesme yöntemleri, kesme tekerleğinin ve iş parçasının konumuna ve göreceli hareketine göre değişiklik gösterir:
- Dikey kesim. En yaygın yöntem. Tek tek iş parçalarını kesmek için mükemmeldir. Tekerlek döner ve iş parçasının tüm kesiti boyunca tek bir geçişte radyal yönde dikey olarak hareket eder.
- Boyuna kesim. Birbirine bitişik birkaç iş parçasının, ince düz iş parçalarının ve sac levhaların kesiminde kullanılır.
- Döner kesim. Büyük çaplı yuvarlak boruların ve katı levhaların kesiminde kullanılır. Kesim işlemi sırasında, tekerlek kesim hızıyla döner ve ilerleme hızıyla dikey olarak hareket eder. İş parçası, bir makaralı tabla üzerinde kendi ekseni etrafında sürekli olarak döner. Bu işlemin avantajı, daha küçük çaplı tekerleklerin ve dolayısıyla daha düşük güçlü makinelerin kullanılabilmesidir.
- Segment kesimi. Önceki döner kesim yöntemine benzer şekilde, büyük çaplı yuvarlak katı iş parçaları için kullanılır. Bu yöntemden farklı olarak, iş parçası sürekli olarak dönmez. Kesim işlemi birkaç aşamaya ayrılır. İş parçası, boyutuna bağlı olarak birkaç sektöre bölünür. Kesim işlemi sırasında, tekerlek belirtilen tam derinliğe kadar ilerletilir. Bu, iş parçasının belirli bir sektör içindeki bir bölümünü keser. Ardından tekerlek dışarı doğru ilerletilir ve iş parçası bir sonraki sektöre döner. İşlem tekrarlanır.
- Sarkaçlı kesim. Kesme tekerleği, ek olarak ileri ve geri hareket ve boylamasına ilerleme ile birlikte, iş parçasına periyodik olarak sığ bir derinliğe kadar kesim yapar. Bu yöntemin verimliliği çok düşüktür. Düşük güçlü makinelerde veya daha yüksek kesim kalitesi gerektiren ve soğutma kullanılan durumlarda kullanılır.
Taşlama tekerleğinin seçimi büyük ölçüde işlenen metalin sıcaklığından etkilenir. Bu aynı zamanda kesme performansını da etkiler. İş parçasının sıcaklığına bağlı olarak, soğuk, ılık ve sıcak kesme arasında ayrım yapılır:
- Soğuk kesim. Metal sıcaklığı 100°C'nin altında olmalıdır. Malzemeye bağlı olarak önerilen kesim hızı 4 ila 15 cm²/s arasında değişir.
- Sıcak kesim. Metal sıcaklığı 100°C ile 600°C arasında. Önerilen kesim hızı 8 ile 20 cm²/s arasındadır.
- Sıcak kesim. Metal sıcaklığı 600°C ile 1000°C arasında. Önerilen kesim hızı 15 ile 35 cm²/s arasındadır.
Son olarak, aşındırıcı kesme disklerinin kullanımının güvenliğinden bahsetmek istiyorum. Sonuçta, oldukça tehlikeli olabilirler.
- Aletin maksimum dönüş hızını asla aşmayın. Bu, her zaman tekerleğin etiketinde belirtilir ve genellikle tekerleğin etiketinde ve ambalajında renkli bir şerit ile daha da gösterilir. Kırmızı şerit, maksimum 80 m/s hızı, yeşil şerit ise maksimum 100 m/s hızı gösterir.
- Kesme disklerini mümkünse üreticinin orijinal ambalajında, sert ve düz bir yüzey üzerinde taşıyın ve saklayın. Daha büyük çaplı diskler dik olarak saklanabilir.
- Kesme disklerini saklarken, büyük sıcaklık değişimlerinden, yüksek nemden ve doğrudan güneş ışığından kaçının. Bu faktörlere uzun süre maruz kalmak, disklerin özelliklerini ve yapısal dayanıklılığını değiştirebilir.